 您当前位置:
质量可靠
品质保障,精益求精

[ 发布时间:2026-10-16 09:37 ]
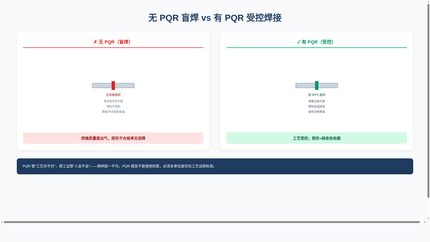
核心答案:PQR(焊接工艺评定报告)是”先试焊一组试件、检测合格,证明这套焊接工艺能用”的法定文件。没有 PQR,后面的焊接工艺规程(WPS)就没有依据,焊缝质量无异于盲焊。重要焊缝(吊车梁、节点、≥Q355 厚板)必须做 PQR,评定覆盖母材、焊材、坡口、电流电压、预热温度等参数。缺 PQR 的厂,焊缝合格率没保障,验收也过不了。
下面把 PQR 是什么、怎么做、谁要、坑讲清楚。
一、PQR 是什么
焊接不是”拿焊条随便焊”。同一道焊缝,母材牌号、厚度、坡口、焊法、预热不同,结果天差地别。PQR 就是:按拟定的工艺焊一组试件 → 做力学性能/无损检测 → 合格 → 这份工艺被”评定认可”。
评定的产物是 WPS(焊接工艺规程),焊工照 WPS 焊,质量才可控。
二、怎么做 PQR
高原、低温环境有特殊要求,见《西藏/林芝钢结构项目焊接施工要点》(用户站内有相关)。
三、谁必须做
常规次要连接(如次构件、支撑)按通用工艺可免,但重要构件不能省。
四、和焊工证配合
焊工也要持证(对应焊接方法、位置、材料),见《钢结构焊工持证要求:哪些焊缝必须由持证焊工施焊》(用户站内有)。PQR 管”工艺对不对”,焊工证管”人会不会”,两样缺一不可。
五、常见坑
六、验收看什么
焊缝质量最终靠无损探伤 + 外观检查,见《钢结构焊缝质量怎么检?无损探伤与验收要点》(用户站内有)。但探伤合格的前提是工艺受控,PQR 就是受控的源头。
常见问题(FAQ)
Q1:所有焊缝都要 PQR 吗?
A:重要焊缝(吊车梁、节点、厚板、≥Q355)必须;次要次构件可按通用工艺免,但关键构件不能省。
Q2:PQR 和焊工证区别?
A:PQR 证明工艺可行,焊工证证明人会焊,两者配合。
Q3:母材换牌号要重做吗?
A:超出原评定覆盖范围(牌号/厚度/焊接方法变)要补做或延伸评定。
Q4:PQR 报告能借用别家的吗?
A:不能。必须是本单位按实际工艺做的,借用无效。
Q5:PQR 不合格怎么办?
A:调整工艺参数重做,直到试件检测合格,再编 WPS。
(本文依据《钢结构焊接规范》GB 50661、《钢制压力容器焊接工艺评定》及 NB/T 47014 编写,具体以设计文件和探伤要求为准。)
作者:金博远工程技术中心
审核:总工程师 张冲
更新时间:2026 年 10月


 京公网安备11011302007984号
